

对于致力于产品升级的橡胶企业而言,在配方中引入石墨烯以提升导电、导热或力学性能已成为重要方向。然而,许多生产团队反馈,即便使用了啮合型密炼机,成品胶料的性能批次间差异依然明显,或导电/导热性能未达预期。问题的核心往往不在于石墨烯材料本身,而在于混炼设备的配置与工艺参数的设定,未能完全适应纳米填料独特的分散要求。本文将从设备的核心部件——转子构型出发,延伸到转子运动与工艺参数的协同逻辑,为优化石墨烯在橡胶基体中的分散均匀性提供具体、可操作的参考思路。
啮合式密炼机与剪切型密炼机(如本伯里式)的核心区别在于其两个转子相互啮合,产生更强的挤压、拉伸和分散作用。但在处理像石墨烯这类易团聚的纳米级片状填料时,并非所有啮合转子设计都能产生理想效果。从设备配置的角度看,影响分散效果的首要因素是转子的几何构型和啮合间隙。
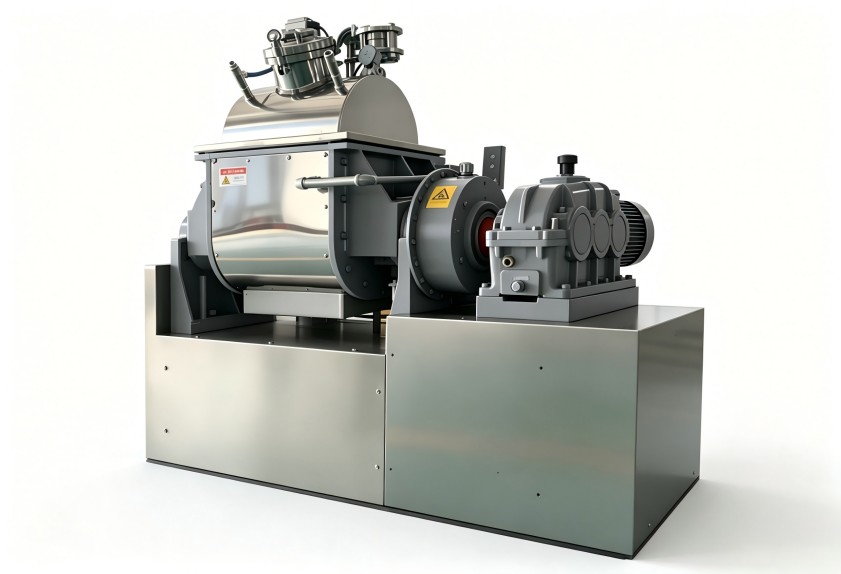
首先,转子的长径比与螺旋角度直接决定了物料在混炼室内的轴向运动与循环效率。对于石墨烯混炼,需要足够强的轴向推力确保物料在室内充分循环,避免局部过热或“死区”导致填料提前交联或团聚。其次,转子棱峰与混炼室壁、以及两转子棱峰之间的间隙设计至关重要。过大的间隙剪切强度不足,难以有效拆散石墨烯的初始团聚体;过小的间隙则可能产生过高的瞬时剪切热,对某些热敏感性胶料不利。因此,在选择或定制设备时,需要根据基础胶料的门尼粘度、石墨烯的添加比例及目标分散尺度,来评估转子的构型是否匹配。
选定了合适的设备配置,工艺参数的设定则是将设备潜力转化为实际分散效果的操作环节。许多工厂延续传统炭黑的混炼工艺来处理石墨烯,这是导致分散不佳的常见误区。石墨烯的分散过程对温度、填充系数和混炼功率曲线更为敏感。
混炼温度窗口管理
石墨烯的分散需要在一定温度下降低橡胶基体的粘度,以利于渗透和包覆,但过高的温度又会增加橡胶分子链的热氧化风险,并可能影响后续硫化。因此,建立一个从低温投料、中温分散到终温控制的精确温控程序,比设定一个固定的混炼温度更有价值。这要求啮合机的温控系统具备分阶段精准控温及快速响应的能力。
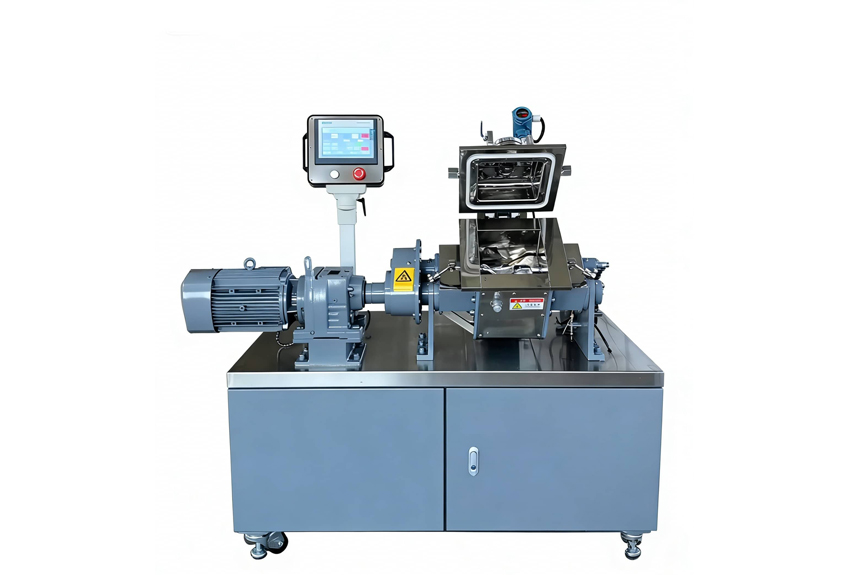
填充系数的动态调整
传统混炼中,较高的填充系数能提高单批产量。但对于石墨烯这类需要充分空间进行剪切和伸展的填料,过高的填充率会削弱转子对物料的剪切作用力,导致分散能量输入不足。针对初期分散阶段,适当降低填充系数,可以为石墨烯团聚体的破碎提供更充分的机械作用空间。在菏泽利拿等地区,根据季节温差调整填充系数,也是稳定工艺的一部分。
功率/能耗曲线的解读
现代啮合机通常配备功率监测系统。在石墨烯混炼过程中,功率曲线会出现特征峰,对应着填料团聚体被破碎、橡胶对其浸润包覆的关键阶段。监控并稳定这一阶段的功率峰值和持续时间,是判断分散程度是否达标的重要在线手段,而非仅仅依赖固定的混炼时间。这为分布在菏泽利拿及周边区域的生产企业提供了工艺优化的数据基础。
解决了单台啮合机的配置与工艺问题后,还需将其置于整个生产流程中审视。石墨烯混炼工艺的成功,往往还需要上游的物料预处理(如预分散母胶的制备)和下游的挤出、压延等工序配合。这就涉及到非标定制化方案的规划。
例如,如果石墨烯是以高浓度母胶的形式投入,那么啮合机可能需要更强的初始吃料和撕裂能力;如果后续直接连接造粒或压片生产线,则需考虑混炼终胶的温控精度与排胶稳定性,以避免性能波动。一个完整的解决方案,需要基于对客户具体胶种配方、产能节拍和现有产线布局的深入理解,进行设备规格、自动化上辅机系统乃至冷却输送线的集成设计。这正是利拿实业所擅长的领域,其70多项自主专利技术为这种全流程非标定制提供了技术支持。
面对石墨烯混炼分散的挑战,决策者可以从以下路径着手:
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。

 18046916153
